Svařování neznámých ocelí
Při opravách starších strojů, zemědělské techniky, nářadí, strojních součástí nebo ocelových konstrukcí se v praxi poměrně často setkáváme se situací, kdy není k dispozici přesná identifikace základního materiálu. Výrobní dokumentace může chybět, označení materiálu může být nečitelné nebo se může jednat o součást vyrobenou před několika desítkami let.
Jak zjistit, z jakého materiálu je součást vyrobena, jak posoudit její svařitelnost a jak zvolit vhodný přídavný materiál?
Ocelové součásti mohou mít na první pohled velmi podobný vzhled, přesto se jejich chemické složení, mechanické vlastnosti a svařitelnost mohou výrazně lišit.
Rozdíly mezi jednotlivými skupinami materiálů jsou při svařování zásadní. Zatímco běžné nízkouhlíkové konstrukční oceli jsou zpravidla dobře svařitelné, oceli s vyšším obsahem uhlíku nebo některé legované a tepelně zpracované oceli mohou být výrazně náchylnější ke vzniku tvrdých struktur v tepelně ovlivněné oblasti a následnému praskání.
V řadě případů lze základní materiál alespoň orientačně identifikovat pomocí dostupných zkoušek.
U namáhaných, hodnotných nebo bezpečnostně významných součástí však pouhý odhad nestačí. Čím vyšší jsou požadavky na spolehlivost svarového spoje, tím důležitější je materiálová analýza a stanovení odpovídajícího technologického postupu svařování.
Zjistěte co nejvíce informací o původu součásti
Nejcennějším zdrojem bývá výrobní dokumentace. Pomoci může: výrobní štítek, číslo dílu, výkres, označení výrobce, katalog náhradních dílů, původní materiálový list.
Důležitou informací je také funkce konkrétního dílu. Jiný materiál lze očekávat například u běžného krytu stroje a jiný u hřídele, ozubeného kola, pružiny, nebo namáhané strojní součásti.
Určitou informaci poskytuje také způsob výroby součásti. Je materiál válcovaný, kovaný, odlévaný, obráběný, nebo tepelně zpracovaný?
Magnetická zkouška
Magnetická zkouška patří mezi nejjednodušší metody předběžné identifikace neznámého kovového materiálu. Pomocí magnetu lze především rozlišit materiály s výrazně feromagnetickými vlastnostmi od materiálů, které jsou nemagnetické nebo pouze slabě magnetické.
- Silně magnetické jsou běžné uhlíkové a nízkolegované oceli a také feritické a martenzitické nerezové oceli.
- Naopak hliník, měď, mosaz a bronz jsou za běžných podmínek nemagnetické.
- Austenitické nerezové oceli bývají rovněž nemagnetické nebo pouze slabě magnetické.
Poznám nerez magnetem?
Často známé tvrzení, že nerez není magnetická je zavádějící.
- feritické a martenzitické nerezové oceli → jsou magnetické,
- austenitické nerezové oceli → zpravidla nemagnetické, ale po tváření za studena mohou být částečně magnetické.
Jiskrová zkouška
Jednou z tradičních metod orientačního rozlišování ocelí je jiskrová zkouška na brusce. Při broušení se sleduje zejména délka jisker, jejich intenzita a barva, množství větvení, charakter větvení a výskyt typických „výbuchů“ nebo hvězdicových zakončení.
Nízkouhlíková ocel – dlouhé, málo větvené jiskry
Středněuhlíková ocel – výraznější větvení
Vysokouhlíková ocel – husté větvení a četné výbuchy
Cr-Mo ocel – charakteristické změny jiskrového proudu
Nerezová ocel – velmi krátký/slabý proud
Litina – krátké, červenooranžové jiskry
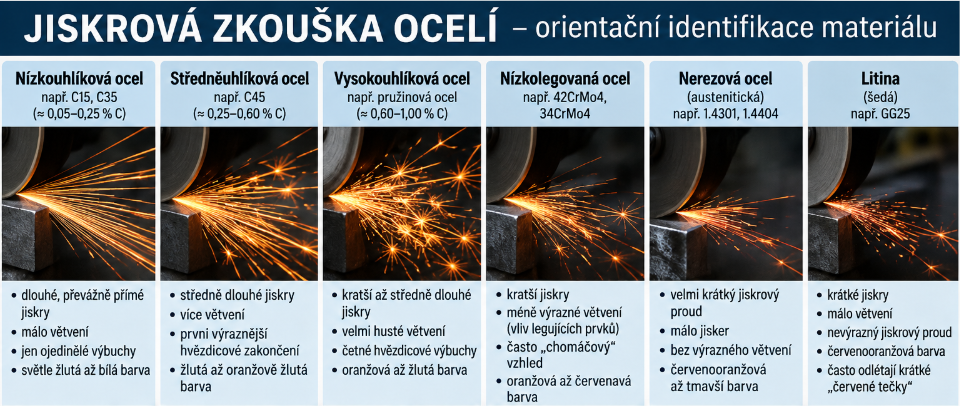
Jiskrová zkouška je pouze orientační metoda. Neumožňuje spolehlivě určit konkrétní druh oceli. Pro přesnou identifikaci je nutná chemická analýza.
Tvrdost
Další významnou informací o materiálu může být tvrdost základního materiálu.
Pokud je materiál výrazně tvrdší než běžná konstrukční ocel, může se jednat například o kalenou nebo zušlechtěnou ocel, nástrojovou ocel, pružinovou ocel, nebo otěruvzdorný materiál. Takový údaj je při plánování opravy velmi důležitý. Některé z uvedených materiálů mohou mít při svařování vysokou náchylnost ke vzniku tvrdých struktur v tepelně ovlivněné oblasti.
Určitou základní orientaci může poskytnout již chování materiálu při pilování nebo obrábění. Pro odbornější posouzení je vhodné provést měření tvrdosti.
Zkouška pilníkem – rychlé posouzení tvrdosti
Velmi jednoduchou metodou, kterou lze použít přímo v dílně, je zkouška pilníkem. Umožňuje rychle posoudit, zda je materiál měkký, zušlechtěný nebo výrazně tvrdý. Princip spočívá v posouzení toho, jak snadno pilník odebírá materiál.
| Chování pilníku | Orientační charakter materiálu |
|---|---|
| Pilník se snadno zakusuje a odebírá materiál | měkká až nízkouhlíková ocel |
| Pilník se zakusuje, ale s větším odporem | středně uhlíková nebo nízkolegovaná ocel |
| Pilník zabírá jen obtížně | tvrdší, zušlechtěná nebo vysokouhlíková ocel |
| Pilník téměř nezabírá a klouže po povrchu | výrazně kalený materiál, nástrojová ocel nebo tvrdá povrchová vrstva |
Zkouška pilníkem hodnotí především povrchovou tvrdost. U cementovaných a nitridovaných nebo jinak povrchově tvrzených součástí může být povrch velmi tvrdý, zatímco materiál pod tvrzenou vrstvou je výrazně měkčí. Proto nelze z odporu pilníku automaticky usuzovat na tvrdost celého průřezu.
Nejspolehlivější cesta - chemická analýza
Pokud se jedná o hodnotnou, silně namáhanou nebo bezpečnostně významnou součást, není vhodné její materiál pouze odhadovat.
V takovém případě je vhodné určit materiál pomocí XRF nebo OES spektrometru.
Ruční XRF analýza umožňuje velmi dobře identifikovat a stanovit řadu legujících prvků, například chrom, nikl nebo molybden.
Pro posouzení svařitelnosti je vhodnější metoda, která umožňuje stanovit také obsah uhlíku - OES - optická emisní spektrometrie. Výsledkem této analýzy je podstatně přesnější identifikace materiálu a následně také kvalifikovanější posouzení jeho svařitelnosti.
Pokud si nejste jisti materiálem opravované součásti, můžeme vám pomoci s jeho materiálovou analýzou pomocí OES spektrometru.
Uhlík a uhlíkový ekvivalent
Obsah uhlíku významně ovlivňuje kalitelnost oceli a tím i její chování během svařovacího tepelného cyklu.
Při svařování dochází v okolí svaru k intenzivnímu ohřevu a následnému ochlazování. U ocelí s vyšší kalitelností může při rychlém ochlazení vzniknout v teplem ovlivněné oblasti tvrdá a křehká martenzitická mikrostruktura. Tato oblast může být následně náchylná ke vzniku trhlin.
To je také důvod, proč nemusí být problém přímo ve svarovém kovu. Svar může na první pohled vypadat dobře, zatímco trhlina vznikne v tepelně ovlivněné oblasti několik milimetrů od svaru.
Svařitelnost oceli není určena pouze obsahem uhlíku. Významný vliv mají také další legující prvky.
Proto se u uhlíkových a nízkolegovaných ocelí počítá
uhlíkový ekvivalent :
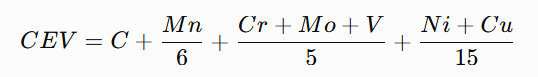
| CEV (IIW) | Orientační svařitelnost | Obvyklý přístup při svařování |
|---|---|---|
| ≤ 0,30 | velmi dobrá | obvykle bez předehřevu u běžných tlouštěk; používat čistý a suchý materiál |
| 0,30–0,40 | dobrá | předehřev většinou není nutný u tenkých materiálů, závisí však na tloušťce a podmínkách |
| 0,40–0,50 | střední | podle tloušťky a upnutí již může být nutný předehřev; vhodné nízkovodíkové elektrody |
| 0,50–0,60 | zhoršená | předehřev zpravidla nutno posoudit, nízkovodíkový proces, kontrola interpass teploty a ochlazování |
| 0,60–0,80 | obtížná | řízený tepelný cyklus, předehřev, nízkovodíkový přídavný materiál; často nutné řešit i dohřev/PWHT |
| > 0,80 | velmi obtížná | svařování pouze podle vhodného technologického postupu; přesné stanovení přídavného materiálu, předehřevu, tepelného příkonu a případného PWHT |
S rostoucím uhlíkovým ekvivalentem je nutné věnovat větší pozornost svařovacímu postupu, předehřevu, obsahu difuzního vodíku, teplotnímu režimu a rychlosti ochlazování. Hodnota CEV je pouze jedním z parametrů pro posouzení svařitelnosti. Nelze z ní samostatně určit přesnou teplotu předehřevu. Ta závisí také na tloušťce materiálu, skutečném chemickém složení, stupni upnutí, teplotě okolí, tepelném příkonu, obsahu difuzního vodíku a použitém svařovacím procesu. U vysoce kalitelných ocelí může být vhodný postup stanoven až na základě technologického postupu svařování (WPS) a případně jeho kvalifikace
Proč může neznámá ocel po svaření prasknout?
Jedním z významných rizik při svařování některých uhlíkových a nízkolegovaných ocelí je vodíkové praskání, označované také jako studené nebo zpožděné praskání. Jeho vznik je typicky spojen s přítomností difuzního vodíku, následným vznikem tvrdé a křehké mikrostruktury a přítomností tahových napětí ve svarovém spoji. Riziko dále zvyšuje vyšší kalitelnost materiálu, větší tloušťka součásti, rychlé ochlazení, vysoká tuhost konstrukce, vysoké zbytkové napětí.
Odkud se do svaru dostává vodík?
Zdrojem vodíku může být vlhkost, znečištěný povrch, olej a mastnota, rez, nátěry, vlhké nebo nesprávně skladované obalené elektrody. Zrádností vodíkových trhlin je jejich zpožděný vznik. Trhlina nemusí být patrná bezprostředně po dokončení svaru a může se objevit až s časovým odstupem.
Jedním z důležitých opatření je použití nízkovodíkových elektrod. Pro ruční svařování elektrickým obloukem lze podle požadovaných mechanických vlastností a typu základního materiálu použít například:
- CHEM-WELD 7018 – bazická nízkovodíková elektroda pro svařování konstrukčních a nízkolegovaných ocelí,
- CHEM-WELD 7200 – nízkovodíková bazická elektroda pro náročnější aplikace,
- MAC TRODE E6818-C3 – nízkovodíková elektroda typu E6818-C3 pro svařování vybraných nízkolegovaných ocelí.
Předehřev - důležité opatření
Pokud existuje podezření na hůře svařitelnou, vysokouhlíkovou, nízkolegovanou nebo tepelně zpracovanou ocel, může být předehřev jedním z klíčových opatření ke snížení rizika praskání.
Správně zvolený předehřev má zpomalit rychlost ochlazování, omezit vznik nežádoucích tvrdých struktur, podpořit odvod difuzního vodíku, snížit teplotní rozdíly a související napětí. Potřebná teplota předehřevu závisí na chemickém složení, uhlíkovém ekvivalentu, tloušťce materiálu, konstrukci a tuhosti spoje, použitém přídavném materiálu, obsahu difuzního vodíku, tepelném příkonu při svařování.
Teplota předehřevu musí vycházet z vlastností konkrétního materiálu a zvoleného svařovacího postupu.
Jakou elektrodu použít, když materiál neznáme?
Naše dlouholeté zkušenosti z oblasti oprav a údržby nám umožňují posoudit konkrétní případ a s vysokou mírou pravděpodobnosti doporučit vhodný přídavný materiál i způsob svařování.
| Co o neznámé oceli zjistíme / předpokládáme | Typické chování při svařování | Vhodný CHEM-WELD přídavný materiál |
|---|---|---|
| Pravděpodobně nelegovaná konstrukční ocel | Obvykle dobrá svařitelnost, nižší riziko zakalení | CHEM-WELD 7000 CHEM-WELD 7013 CHEM-WELD 7100 |
| Uhlíková nebo nízkolegovaná ocel s vyšším obsahem C | Vyšší kalitelnost, riziko tvrdé TOO a vodíkových trhlin | CHEM-WELD 7018 |
| Vysoce pevná / jemnozrnná ocel | Vyšší požadavky na pevnost svaru, citlivost na tepelný cyklus a vodík | CHEM-WELD 7200 MAC TRODE E6818-C3 |
| Kalená, zušlechtěná nebo pružinová ocel | Vysoká kalitelnost, riziko zakalení a praskání |
CHEM-WELD 8200 |
| Nástrojová ocel | Vysoká tvrdost a kalitelnost, vysoké riziko praskání | CHEM-WELD 8200 |
| Vysokouhlíková, středně nebo vysokolegovaná ocel | Obtížná svařitelnost, vyšší riziko trhlin | CHEM-WELD 8310 |
| Neznámá ocel – nelze spolehlivě určit složení | Neznámá kalitelnost a svařitelnost | CHEM-WELD 8200 CHEM-WELD 8310 |
| Neznámá ocel + podezření na nestejnorodý spoj | Riziko rozdílné roztažnosti, tvrdosti a metalurgie | CHEM-WELD 8110 |
| Neznámá ocel s vysokou pravděpodobností obtížné svařitelnosti | Nejistota ohledně chemického složení a tepelného chování | CHEM-WELD 8200 |
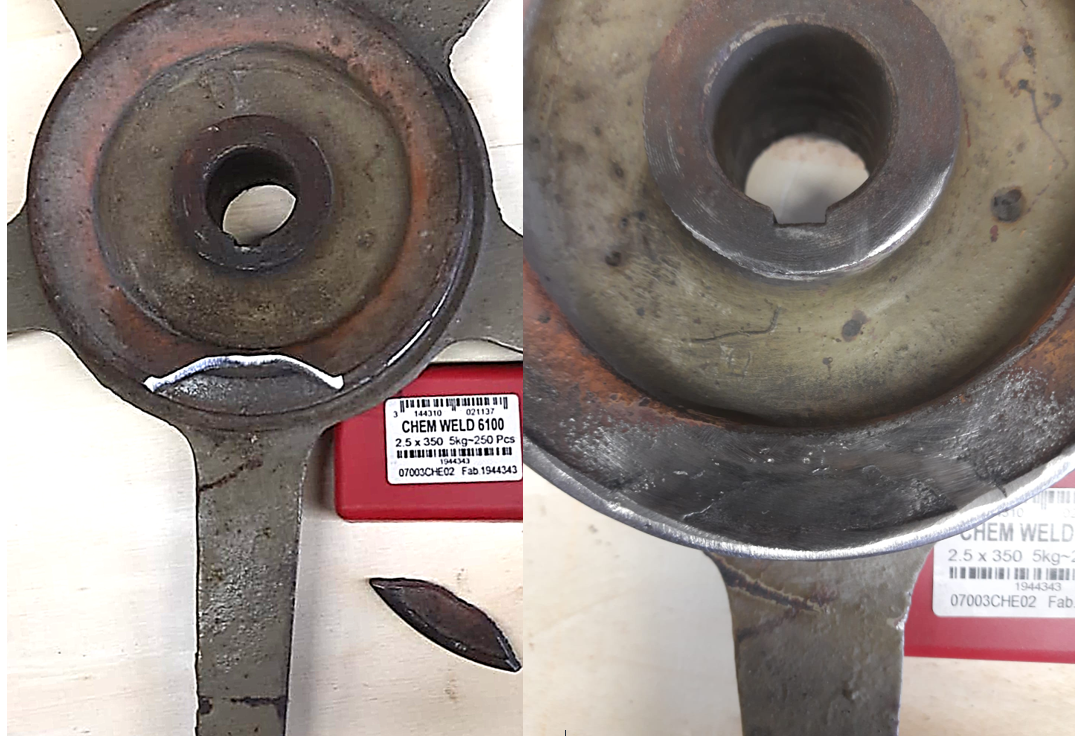
| Litina - neurčité složení | Nejistota ohledně chemického složení a tepelného chování | CHEM-WELD 6100 CHEM-WELD 6000 |
Kdy neznámý materiál raději nesvařovat „naslepo“?
Maximální opatrnost je na místě zejména u nosných a bezpečnostně významných konstrukcí, zdvihacích a talkových zařízení, silně dynamicky namáhaných součástí a součástí pracujících při vysokých nebo nízkých teplotách.
V takovém případě už nejde pouze o kvalitu svaru, ale o bezpečnost celé součásti.
Závěr
Svařování neznámé oceli je v opravárenské praxi běžným úkolem, který však vyžaduje určitou míru opatrnosti.
Správná volba elektrody by neměla být prvním krokem. Prvním krokem je posouzení základního materiálu a jeho svařitelnosti.
Magnetická zkouška, jiskrová zkouška a měření tvrdosti mohou poskytnout důležité orientační informace. Pokud je k dispozici chemické složení, lze u vhodných skupin ocelí využít také uhlíkový ekvivalent a lépe posoudit riziko vzniku tvrdých struktur v teplem ovlivněné oblasti a vodíkového praskání.
U hodnotných, vysoce namáhaných nebo bezpečnostně významných součástí je vhodné provést materiálovou analýzu a následně stanovit odpovídající svařovací postup.
Neznámý materiál tedy neznamená automaticky „nelze svařovat“. Znamená však, že je potřeba nejprve zjistit, co svařujeme, a teprve potom rozhodnout, čím a jak svařovat.
Potřebujete poradit s výběrem přídavného materiálu?
Pomůžeme vám posoudit vhodný typ přídavného materiálu a doporučit řešení pro konkrétní aplikaci.
Autor: Iva Bušková, IWS/EWS
Odborná spolupráce: kolektiv Chem-Weld
Zdroje: odborná literatura, technické normy a technická dokumentace výrobců